Una fabbrica alimentare che ha appena approvato un nuovo SKU di solito ha tre numeri pronti: target buste al minuto, dimensioni della busta e data di installazione. Il numero che decide silenziosamente il resto del progetto è un quarto, e raramente viene scritto: come si comporta il prodotto nel momento in cui lascia la bilancia e cade nel sacchetto.
Se si sbaglia, una linea valutata a 80 buste al minuto si stabilizzerà tra 50 e 55, con l'omaggio che mangia tranquillamente qualche grammo da ogni confezione. La sequenza che impedisce ciò è poco appariscente ma affidabile: caratterizzazione del prodotto, scelta del metodo di dosaggio, scelta del formato del sacchetto, quindi trasporto dimensionale, ispezione e inscatolamento attorno alla stazione più lenta della catena. Acquistare prima la macchina confezionatrice e montare tutto il resto attorno ad essa è il motivo più comune per cui una nuova linea non raggiunge l'obiettivo di recupero dell'investimento nel primo anno.
Un sistema di dosaggio è valido solo quanto lo sono i dati sul prodotto che lo supportano. Prima di confrontare i modelli, crea una scheda prodotto di una pagina che risponda a sei domande:
Due prodotti che sembrano identici su un disegno al tratto possono richiedere alimentatori completamente diversi. Le verdure miste surgelate scorrono bene e si adattano alla pesatura combinata. Le albicocche secche si attaccano, si sigillano e necessitano di un approccio diverso. Il latte in polvere si comporta come un liquido in una tramoggia e come la polvere nell'aria, quindi necessita di una coclea di riempimento e di un'estrazione della polvere, non di una pesa.
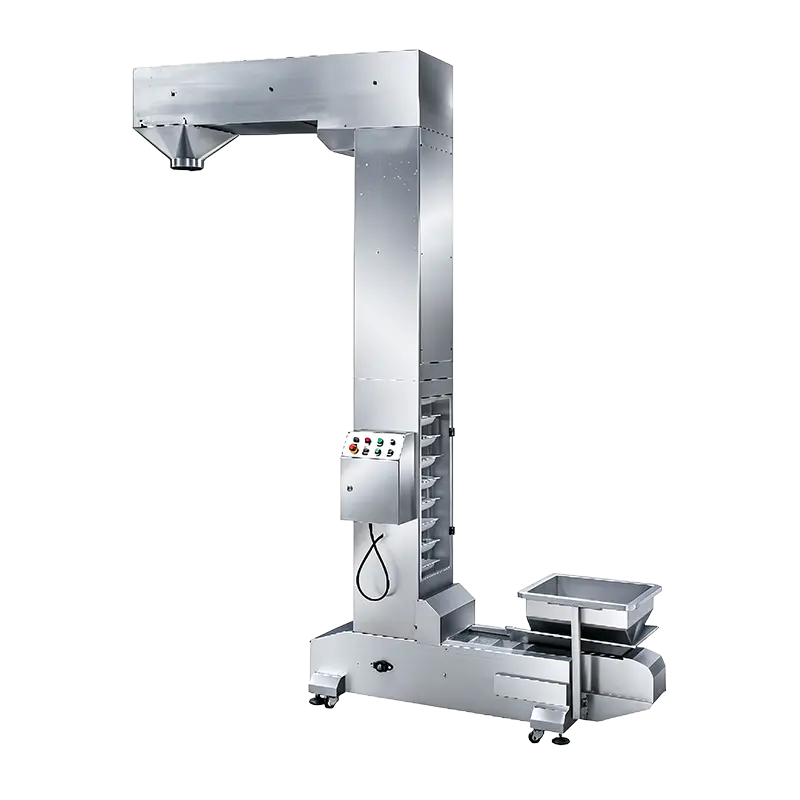
La maggior parte delle linee alimentari, che confezionano 30 o 300 sacchetti al minuto, possono essere mappate in cinque zone. Percorri il prodotto attraverso ciascuno di essi su carta prima di guardare le citazioni.
Tra le zone, aggiungere l'accumulo. Un anello di trasporto buffer di due metri assorbe i trenta secondi che costano una giunzione di pellicola o un inceppamento, ed è molto più economico che fermare la pesatrice ogni volta che l'incartonatrice esita.
Il dosaggio è il luogo in cui si guadagna o si perde il denaro. Ogni grammo di omaggio non necessario su una confezione da 250 g, moltiplicato per 60 buste al minuto e due turni, diventa un articolo pubblicitario che fa impallidire la differenza di prezzo tra due tipi di riempitivo.
| Metodo | Prodotti tipici | Precisione di lavoro | Limiti pratici |
|---|---|---|---|
| Pesatrice combinata (multitesta). | Verdura surgelata, frutta secca, snack, caramelle, pasta, dolcetti per animali domestici | ±0,5–1,5 g su dosi da 100–500 g | Ha bisogno di pezzi scorrevoli; i telai alti richiedono spazio sopra l'insaccatrice |
| Pesatrice lineare | Riso, zucchero, semi, granuli, confezioni al dettaglio a piccole dosi | ±1–2 g, ciclo più lento rispetto al multitesta | Produzione inferiore per corsia; la precisione varia se l'alimentazione non è uniforme |
| Riempitore a coclea (vite). | Farina, latte in polvere, spezie, cacao, caffè | ±1–2% della dose | Controllo della polvere, accumulo di prodotto nel tubo, degasaggio dopo il riempimento |
| Coppa volumetrica | Sale, zucchero, riso, fagioli, granuli scorrevoli | ±2–3% della dose | Qualsiasi variazione nella densità apparente sposta direttamente il peso dell'imballaggio |
Laddove una confezione mescola due componenti, ad esempio noci e frutta secca, o una bustina di condimento con un blocco di pasta, una bilancia di miscelazione con canali di alimentazione separati mantiene il rapporto stabile senza una seconda stazione di riempimento.
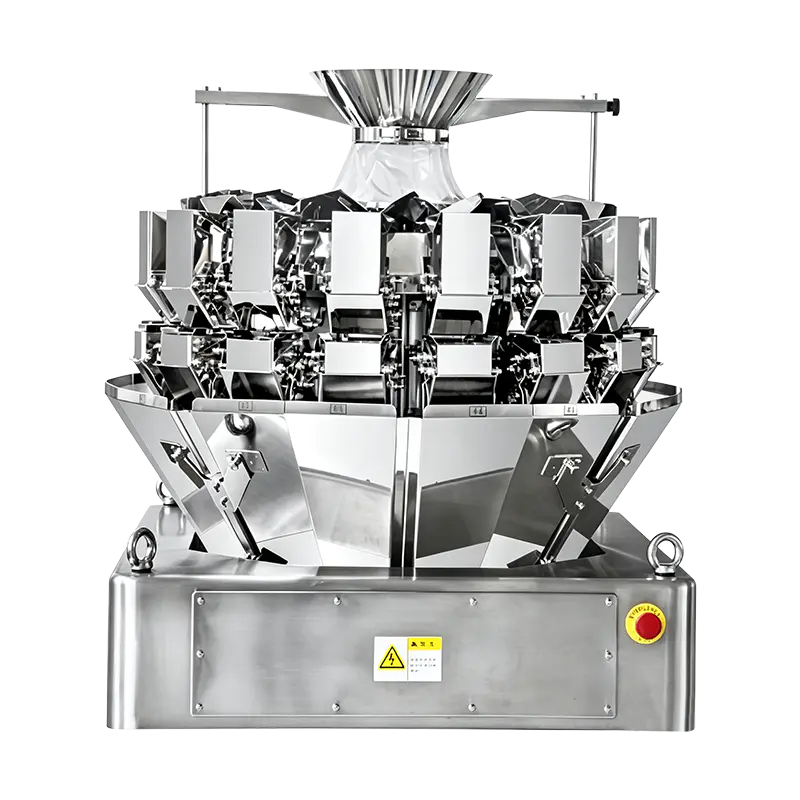 Mini pesatrice multitesta JW-A16 a 16 teste Per prodotti a basso dosaggio e a flusso libero, questa pesatrice a 16 teste fornisce un dosaggio da 2 a 200 g, fino a 180 confezioni/min e doppie tramogge di raccolta per la pesatura ad alta velocità. Visualizza il prodotto →
La scelta tra pesatura combinata e lineare viene decisa dalla tolleranza della dose, dall'integrità del pezzo e dal tempo di ciclo piuttosto che dal solo prezzo; il Confronto tra pesatura multitesta e pesatura lineare esamina i compromessi con i numeri elaborati.
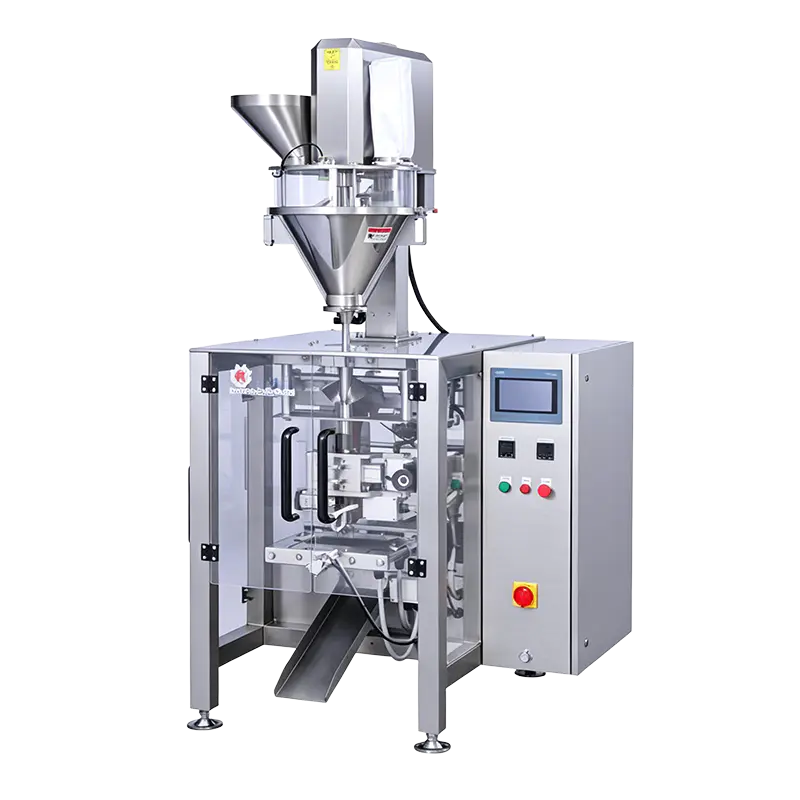
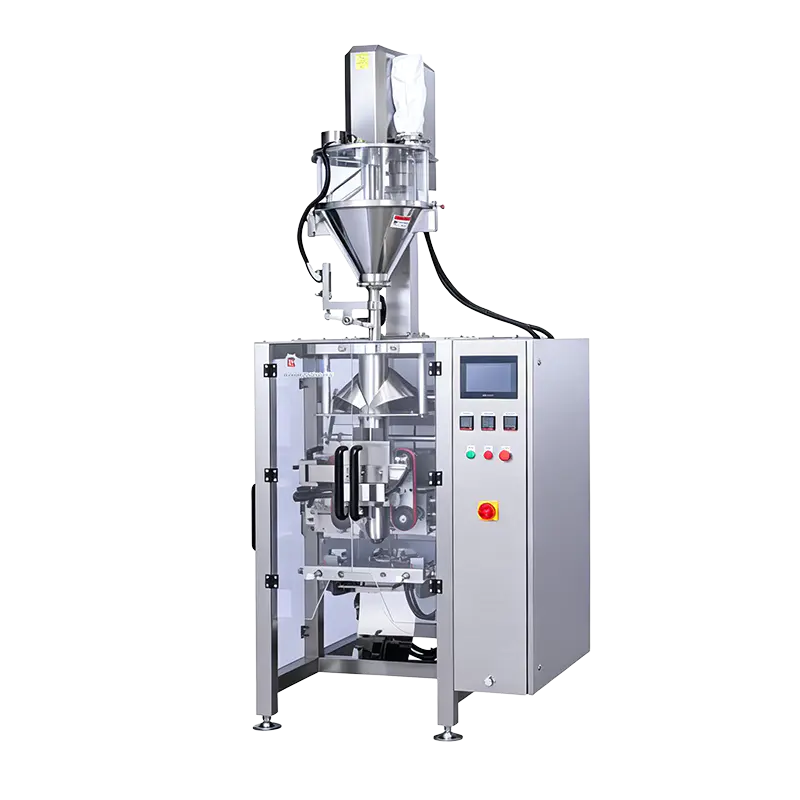
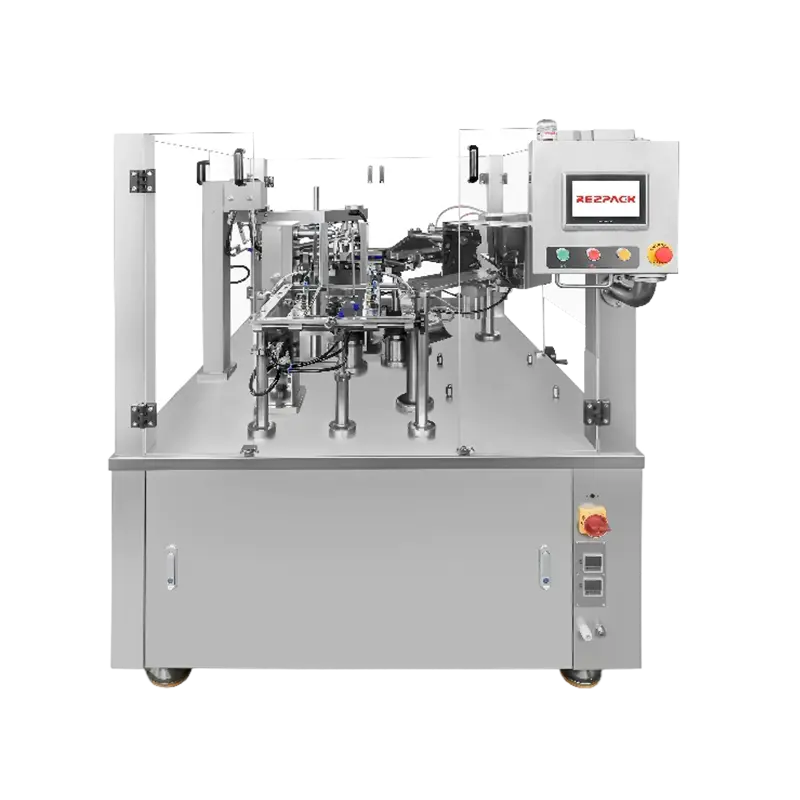
Questa è la decisione che determina il magazzino film della fabbrica, la presenza della confezione sugli scaffali e la routine di manutenzione. La forma-riempimento-saldatura verticale viene eseguita da un rotolo piatto, quindi il costo della pellicola per confezione è inferiore e le velocità sono più elevate, ma la busta finita è un cuscino o un tassello con registrazione di stampa modesta e nessuna funzione di chiusura. Le macchine per buste prefabbricate prelevano una busta finita da una rivista, la aprono, la riempiono e la sigillano, il che consente basi, cerniere, beccucci e riempimenti più pesanti, a una velocità inferiore e a un costo della pellicola più elevato.
All'interno di entrambe le famiglie, la denominazione dei modelli di solito tiene conto della larghezza e della struttura delle borse: classi compatte intorno a 150 mm per piccole confezioni al dettaglio, da 180 a 230 mm per borse di media e media lunghezza e 270 mm in su per grandi capacità o lavori pesanti. Scegli l'intervallo di larghezza del sacchetto, la struttura del film e la dose, quindi controlla il margine di velocità.
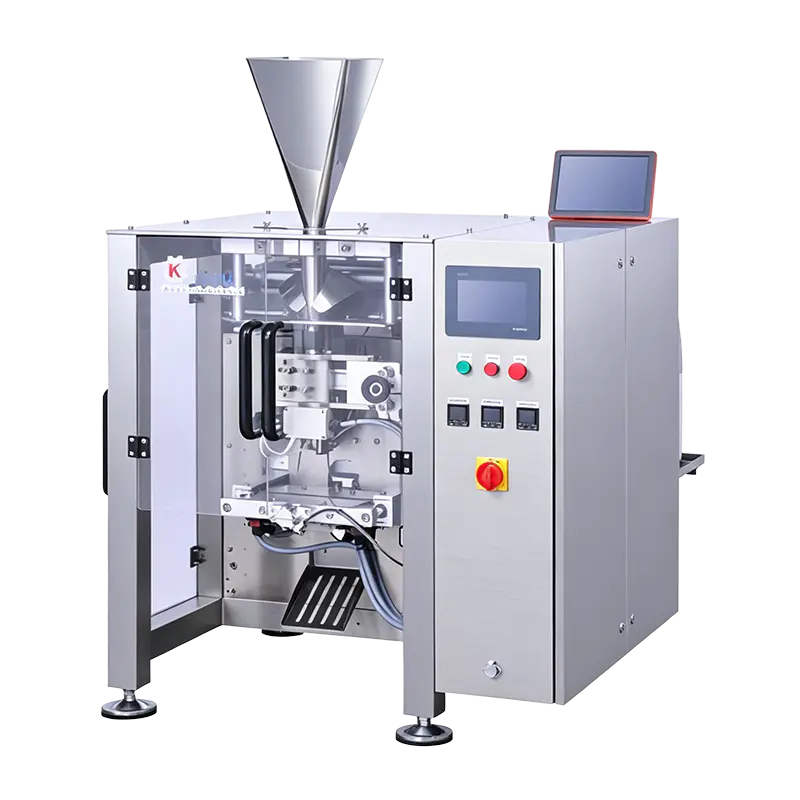 Macchina confezionatrice verticale ad alta velocità KL180H Condividendo la larghezza dei sacchi da 50–150 mm con la KL180S, aumenta la velocità a 150 sacchi/min tramite un controller di movimento aggiornato per velocità di linea più elevate. Visualizza il prodotto →
Un dettaglio che vale la pena confermare in anticipo: la gamma di larghezze dei sacchetti della macchina copre effettivamente sia il vostro SKU di lancio che le dimensioni maggiori previste per il prossimo anno? Un deficit di 20 mm nella capacità precedente trasforma una macchina vecchia di due anni in un donatore di pezzi di ricambio.
L'attrezzatura di ispezione è spesso l'ultimo elemento citato e il primo ad essere incolpato. Due regole lo mantengono onesto. Innanzitutto, l'apertura di un metal detector o di un tunnel a raggi X determina la sensibilità: un'apertura più grande lascia passare prodotti più grandi ma riduce la dimensione del frammento rilevabile, quindi specificare l'apertura rispetto alla confezione più alta sulla linea, non rispetto a quella media. In secondo luogo, una selezionatrice ponderale è utile solo se il suo dispositivo di scarto è verificato: ogni segnale di scarto deve produrre una rimozione fisica, confermata all'avvio e nuovamente alla fine del turno.
Le dimensioni tipiche dei provini sono comprese tra 1,5 e 3,0 mm per campioni ferrosi, non ferrosi e inossidabili, a seconda dell'apertura e dell'effetto del prodotto. I prodotti con un elevato contenuto di sale o umidità creano un segnale che deve essere compensato, motivo per cui le prove in fabbrica con prodotti reali contano più delle specifiche del catalogo.
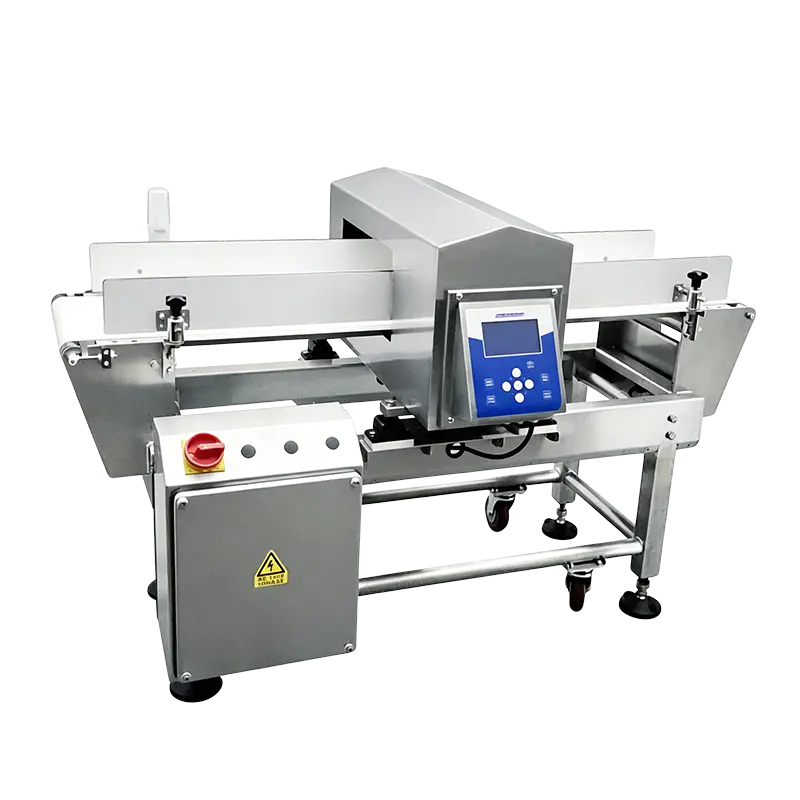 ER3515 Macchina per la rilevazione di metalli in linea standard Per snack confezionati, medicinali in scatola e condimenti in bottiglia, questo rilevatore in linea offre un'apertura di 350×150 mm, 50 memorie di parametri del prodotto e molteplici dispositivi di scarto opzionali. Visualizza il prodotto →
Per gli impianti che confezionano più categorie, il soluzioni di confezionamento alimentare panoramica raggruppa le macchine per stazione in modo che una linea possa essere assemblata in un'unica configurazione anziché assemblarla da cataloghi separati.
Due linee con indici di velocità identici possono differire in termini di ore di pulizia settimanali. Cercare i dettagli durante la visita in fabbrica anziché dopo l'installazione:
Anche i film contano. Un diametro del rotolo da 300 mm significa meno giunzioni per turno rispetto a un rotolo da 200 mm; su una linea da 70 sacchi al minuto, tale differenza si manifesta come un guadagno misurabile nella produzione giornaliera.
Prendiamo una macchina confezionatrice per verdure surgelate da 60 buste al minuto da 250 g, sei buste per cartone. Applicare perdite realistiche dal 10 al 15% per guasti alle saldature, giunzioni di film, scarti di peso e brevi fermate, e la potenza installata deve essere di circa 70 sacchi al minuto.
| Stazione | Uscita richiesta | Indennità applicata | Valutazione selezionata |
|---|---|---|---|
| Pesatrice combinata | 60 scarichi/min | 15% per gli scarti | 70 scarichi/min |
| Macchina insaccatrice | 60 sacchetti/min | 15% per giunzioni e fermate | 70 buste/min |
| Selezionatrice ponderale | 60 pacchi/min | Velocità del nastro a passo 200 mm | Produttività 70 pacchi/min |
| Incartonatrice | 10 cartoni/min | 20% per marmellate in cartone | 12 cartoni/min |
Notate la direzione delle indennità: spingono ogni stazione al di sopra dell'obiettivo di vendita, non a quello. Una linea specificata esattamente a 60 sacchi al minuto ne consegnerà circa 50 in produzione e nessuno sforzo da parte dell'operatore potrà recuperare la differenza.
Il test di accettazione è il momento in cui le specifiche diventano contrattuali. Una lista di controllo breve e verificabile protegge entrambe le parti:
Una linea a corsia singola dall'elevatore di alimentazione al palettizzatore occupa tipicamente dai 15 ai 30 metri di lunghezza, più corridoi di accesso di almeno un metro per lato per la pulizia e la manutenzione. Lo spazio sopra l'insaccatrice conta tanto quanto la superficie del pavimento: una pesatrice multitesta più il suo sistema di alimentazione può aggiungere tre metri di altezza.
Sì, e molte fabbriche alimentari fanno esattamente questo: prima l'alimentazione manuale con una macchina confezionatrice, una pesatrice nel secondo anno, l'ispezione nel terzo anno, infine l'imballaggio in scatole. Ciò che conta è che le future stazioni siano previste nel telaio, nello schema elettrico e nelle altezze del trasportatore fin dal primo giorno, altrimenti le modifiche costano più dell'attrezzatura originale.
Solo quando la gamma standard non può raggiungere la larghezza del sacchetto, il volume di riempimento o la forma del prodotto. Sia i tempi di consegna che i costi aumentano con le parti personalizzate, quindi controlla innanzitutto se un modello adiacente della stessa serie copre le specifiche con un margine di velocità modesto.
Invia campioni reali, l'intervallo di densità apparente, la dose target e la tolleranza, i sacchetti target al minuto, il disegno del sacchetto con la struttura della pellicola e il regime di pulizia. Questo pacchetto consente a un tecnico di proporre una configurazione anziché un numero di catalogo e di solito accorcia il ciclo del preventivo invece di estenderlo.
Una linea di confezionamento automatica è una catena di tolleranze: flusso del prodotto all'ingresso, accuratezza della dose alla pesatrice, integrità della sigillatura sulle ganasce, capacità di rilevamento all'apertura e integrità della confezione alla fine. La catena regge solo se ogni collegamento viene specificato rispetto allo stesso output target e agli stessi dati di prodotto: ecco perché il lavoro di specifica all'inizio, per quanto noioso possa sembrare, è l'ingegneria più economica dell'intero progetto.
Il team di ingegneri di K-Line ha trascorso quasi due decenni nel settore dell'imballaggio automatico e ogni sistema è progettato e costruito sotto la supervisione di personale tecnico senior prima di raggiungere il piano del cliente. Se stai pianificando una linea alimentare, il primo passo più utile è un campione di prodotto e tre numeri: dose, tolleranza e buste al minuto.
Contattaci
+86-573-82788180
+86-15325730953
Hai bisogno di un'e-mail
info@mainfill.com
jiayingzhuge18@qq.com
Circa
Jiaxing K-Line Machinery Co., Ltd. è un produttore e fornitore di servizi di macchine per l'imballaggio automatico che serve i mercati nazionali di fascia alta e esteri.
Collegamenti
Prodotti
Ottieni un preventivo gratuito