Due stabilimenti possono installare la stessa imballatrice verticale, la stessa pesatrice multiteste e la stessa selezionatrice ponderale e comunque concludere l’anno con linee che si comportano in modo molto diverso. L'elenco delle attrezzature raramente è ciò che li separa; la disposizione è. La distanza tra le stazioni, il punto in cui cadono i sacchetti rifiutati, lo spazio di cui dispone un tecnico per aprire una porta di protezione e il luogo in cui vengono conservati i rullini di pellicola determinano quanti sacchetti buoni lasciano la linea per turno.
La risposta breve: costruire innanzitutto il layout della linea di confezionamento automatica attorno alla macchina all'avanguardia e un obiettivo realistico di buona resa, quindi ampliarlo per l'accesso al servizio, il cambio formato e la gestione degli scarti. I layout tracciati a ritroso da qualsiasi spazio sul pavimento risultino liberi tendono a trasferire i costosi problemi – fame nell’insaccatrice, trasportatori bloccati, cambi che richiedono due persone – al team di produzione dopo l’installazione.
Ogni linea ha una stazione che scandisce il ritmo. Su una linea di granuli si tratta solitamente della macchina forma-riempi-salda verticale. Su una linea di polveri può essere la riempitrice a coclea o la pesatrice a coclea. Su una linea multi-SKU è spesso la macchina per buste con il cambio formato più lungo. Trovatela prima, poi trattate ogni altra stazione come supporto.
Due numeri determinano l’accordo: la velocità di quella stazione e il numero di ore per turno in cui produce effettivamente buoni pacchi. Un'insaccatrice da 80 sacchi al minuto non ne fornirà 80 per tutto il turno: le giunzioni delle pellicole, il tempo del ciclo di pesatura, il raffreddamento delle sigillature, la rimozione degli scarti e le brevi fermate sono tutti fattori che influiscono negativamente. I team che dimensionano i trasportatori a valle e le imballatrici in base al numero riportato sulla targa di solito si ritrovano con un'imballatrice che rimane affamata per la maggior parte del turno. Le squadre che si dimensionano per misurare un buon rendimento lasciano spazio per migliorare senza acquistare due volte.
In pratica, l'output della linea è vicino alla velocità della stazione più lenta moltiplicata per il tempo di attività realistico , non la somma di ogni scheda tecnica nel preventivo. Correggi quel numero prima che qualcuno disegni una linea di trasporto, perché decide se hai bisogno di uno o due confezionatori e se la fine della linea deve essere manuale o automatica.
Qualunque sia il prodotto, una linea automatica si divide in cinque blocchi funzionali, ognuno dei quali pone una domanda diversa sulla planimetria. Mantenere la pesatura e la formazione del sacchetto fisicamente vicini riduce la caduta del prodotto, riducendo la polvere, le fuoriuscite e la deriva del peso. Mantenere l'ispezione e la gestione degli scarti accanto a una corsia impedisce che i contenitori degli scarti vengano sepolti dietro le guardie: una piccola decisione che fa risparmiare molto cammino.
| Zona | Attrezzatura tipica | Domanda da risolvere in anticipo |
|---|---|---|
| Alimentazione e alimentazione | Elevatore a tazze tipo Z, caricatore a vuoto, trasportatore inclinato, elevatore a coclea | Dove arriva la materia prima e un operatore può effettuare il rifornimento senza entrare nell'area presidiata? |
| Pesatura e dosaggio | Pesatrice multitesta, pesatrice lineare, riempitrice a coclea, tazza volumetrica | Quale principio di pesatura è adatto al prodotto e quanto dista la caduta dal sacchetto? |
| Formatura di sacchetti o buste | Macchina verticale form-fill-seal, macchina automatica per buste preconfezionate | Quali stili di borse sono in circolazione adesso e quali saranno probabilmente entro i prossimi tre anni? |
| Ispezione e rifiuto | Selezionatrice ponderale, metal detector, sistema di ispezione a raggi X | Dove va a finire un pacco rifiutato ed è possibile confermare lo scarto senza fermare la linea? |
| Imballaggio e pallettizzazione | Formatrice di scatole, incartonatrice, sigillatrice, codificatrice, robot di pallettizzazione | Fine linea manuale o automatico e di quanto spazio di accumulo necessita ciascuna opzione? |
Tre topologie coprono la maggior parte degli stabilimenti e la scelta modifica l'impronta molto prima che venga fissato un singolo numero di modello. Una linea in serie esegue un flusso di prodotto attraverso ogni stazione. Una linea parallela duplica parte del flusso in modo che una metà possa continuare a correre mentre l'altra si ferma. Una linea mista condivide un front-end comune e si divide a valle, il che si adatta a un prodotto base a lungo termine con varianti a breve termine.
| Topologia | La migliore vestibilità | Compromesso |
|---|---|---|
| Serie | Una famiglia di prodotti, volumi elevati, domanda stabile | Massima efficienza per metro quadrato, ma nessuna ridondanza: una sola fermata ferma tutto |
| Parallel | Diversi SKU o produzione in cui i tempi di attività contano più dello spazio | Duplica attrezzature e servizi, raddoppiando all'incirca lo spazio per parte del flusso |
| Misto | Prodotto base a lunga tiratura più tirature brevi frequenti | Nel complesso un buon equilibrio, ma il routing, la fusione e i controlli richiedono uno sforzo di pianificazione maggiore |
Se il tuo obiettivo di buon rendimento può essere raggiunto su una linea in serie con buffer ragionevoli, resisti alla tentazione di costruire due mezze linee. Percorsi di flusso duplicati significano pulizia duplicata, cambio formato duplicato e il doppio dei posti in cui il prodotto può depositarsi e diventare stantio.
La maggior parte delle rielaborazioni del layout provengono da elementi che non erano compito di nessuno fino alla settimana di installazione. Percorri il disegno con questi sei punti prima di firmare:
Sui prodotti bagnati o appiccicosi, aggiungere cadute di drenaggio, protezione dal lavaggio per motori e sensori e un piano per il punto in cui l'acqua di risciacquo lascia la stanza. Queste sono linee economiche su un disegno e costose dopo che il calcestruzzo è stato versato.
Una volta fissate le zone e la topologia, la scelta delle apparecchiature si restringe rapidamente. L'insaccatrice all'avanguardia determina l'altezza del trasportatore e le dimensioni del buffer; la testa pesatrice determina il tempo ciclo e quindi la lunghezza della caduta; la stazione di ispezione determina dove devono trovarsi lo scivolo di scarto e il contenitore di conferma.
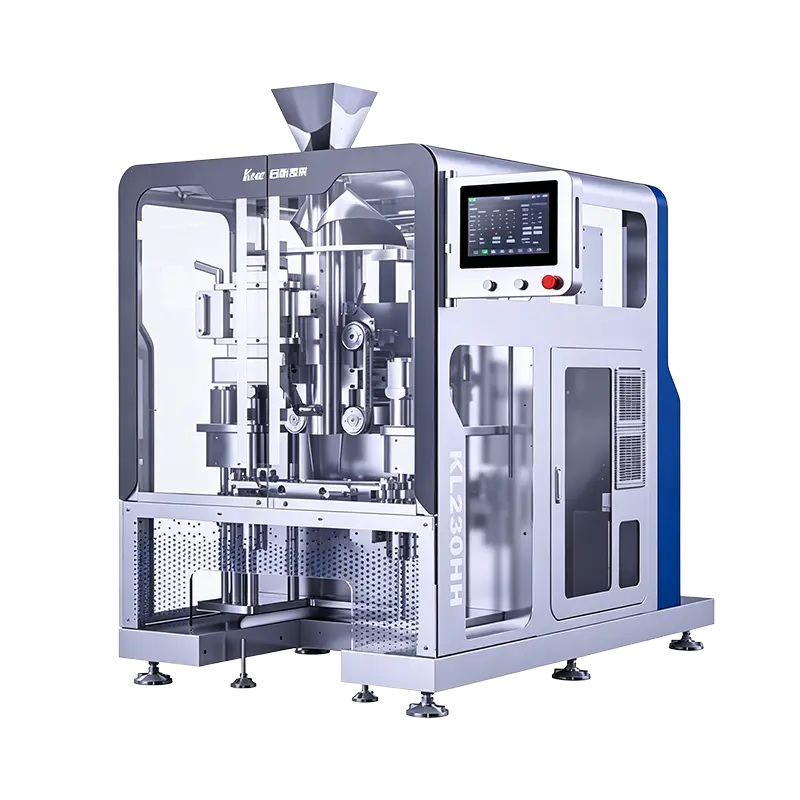
Per la produzione di granuli e snack di formato medio, una macchina verticale ad alta velocità è spesso l'ancora: la KL230H gestisce un formato di sacchetto medio all'estremità più alta della gamma di velocità, quindi i trasportatori a valle e l'incartonatrice devono essere dimensionati da esso piuttosto che da una macchina più lenta che verrà sostituita in seguito.
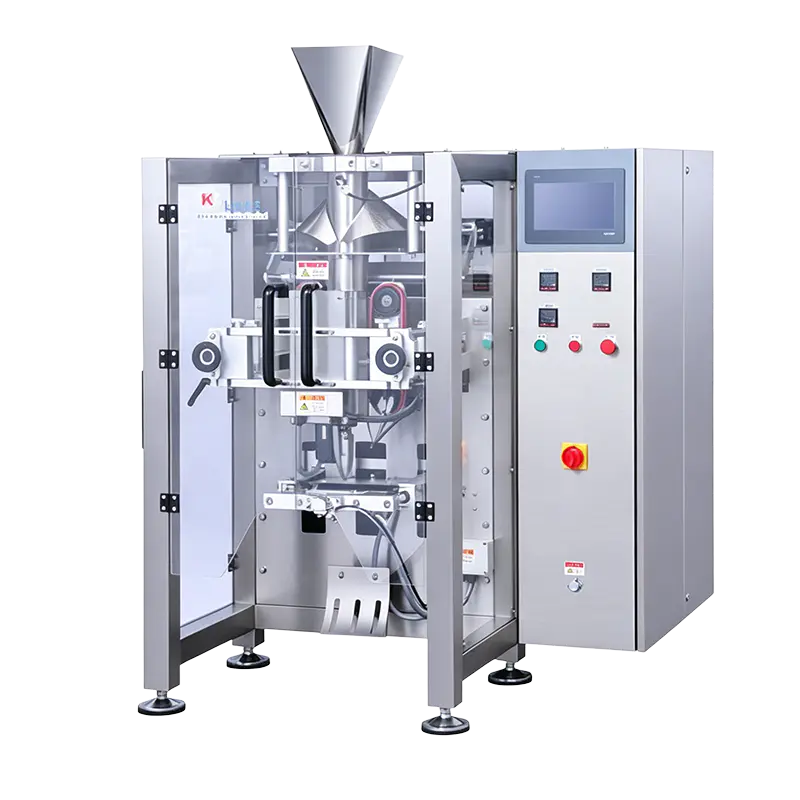 Macchina confezionatrice verticale per sacchetti medi ad alta velocità KL230H Confezionatrice verticale ad alta velocità KL230H per sacchi medi, 15-150 sacchi/min, adatta ai produttori di frutta secca, alimenti surgelati e agricoli che necessitano di una maggiore produttività di sacchi medi. Visualizza il prodotto →
Laddove la finestra di peso della confezione è ristretta (buste piccole, dosaggio preciso, bassa tolleranza agli scarti), una pesatrice lineare ad alta precisione è solitamente un partner di layout migliore rispetto a un grande numero di teste multitesta, perché il suo ciclo più breve mantiene il percorso di caduta compatto e la cattura della polvere semplice.
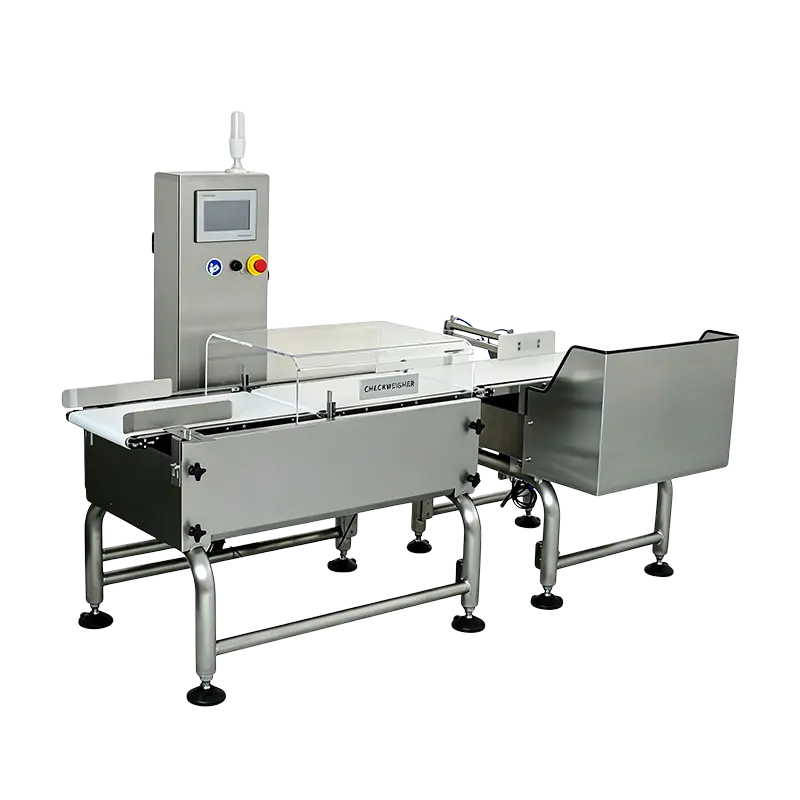 Selezionatrice ponderale a pesatura lineare ad alta precisione EW-300-1000 Per finestre di peso della confezione strette e un dosaggio preciso, questa selezionatrice ponderale lineare offre una precisione di ±0,3 g e fino a 80 pezzi/min su un nastro da 300 mm. Visualizza il prodotto →
Il blocco di ispezione merita un posizionamento anticipato, non un angolo rimasto. Un rilevatore di metalli standard posizionato dopo la sigillatura e prima dell'imballaggio delle scatole necessita di una lunghezza del trasportatore aperto sufficiente per uno scarto pulito e di un contenitore di conferma che l'operatore può raggiungere senza sporgersi da una protezione. Se stai ancora confrontando i conteggi delle persone e i principi di pesatura, questa guida continua scegliendo tra pesatura multitesta e lineare spiega dove si inserisce ciascuno.
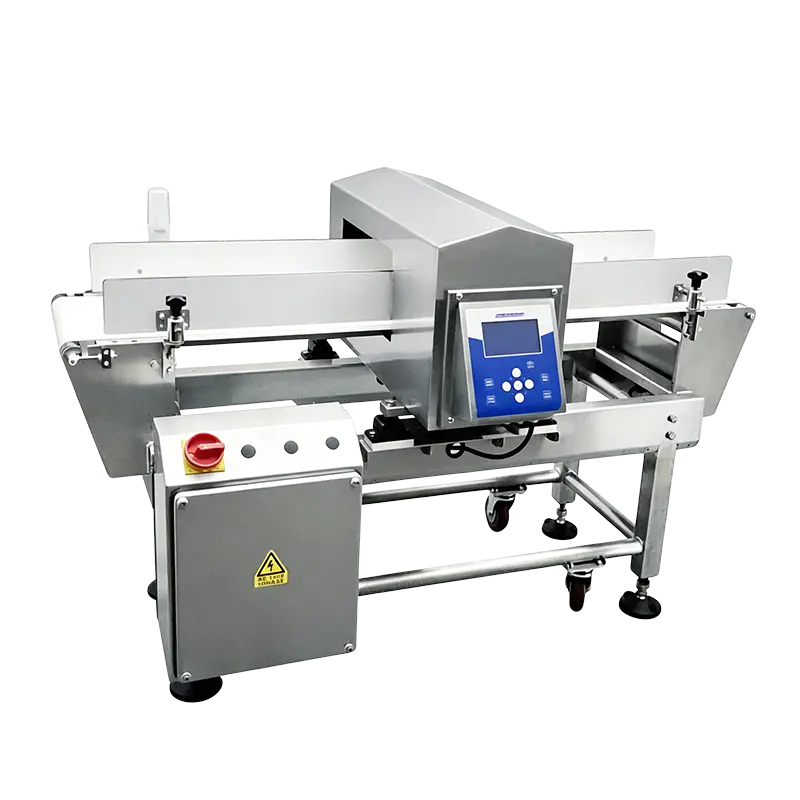 ER3515 Macchina per la rilevazione di metalli standard Metal detector standard per snack in busta, medicinali in scatola e condimenti in bottiglia; Apertura 350×150 mm, capacità di rilevamento Fe≥0,8 mm. Visualizza il prodotto →
I disegni di layout sembrano calmi perché non cambia nulla su di essi. Le linee reali lo fanno. Se tre SKU condividono un'imballatrice, il layout dovrebbe posizionare le parti di formato, la pellicola e i cilindri di stampa a portata di mano della macchina e tenere il carrello degli attrezzi fuori dalla passerella. Un passaggio che richiede 25 minuti invece di 45 è spesso una decisione relativa alla posizione di stoccaggio, non tecnica.
I buffer sono l'altro fattore silenzioso. Un breve tavolo di accumulo tra l'insaccatrice e l'incartonatrice assorbe le micro-fermate e impedisce alla linea di fermarsi ogni volta che una formatrice di scatole esita. Un buffer eccessivo, tuttavia, nasconde una stazione lenta e lascia riposare il prodotto abbastanza a lungo da avere importanza su merci appiccicose o sensibili alla temperatura, quindi dimensionalo per pochi minuti di produzione, non per un turno.
La gestione degli scarti merita la stessa disciplina. Il rilevamento dei metalli, il controllo del peso e gli scarti a raggi X dovrebbero finire in un contenitore chiuso a chiave o chiaramente etichettato all'esterno dell'area protetta, con un sensore di conferma posizionato in modo che uno scarto non riuscito interrompa la linea anziché lasciare che una confezione sospetta continui. Le linee alimentari, alimentari per animali domestici e agricole di solito aggiungono a questo blocco il controllo della polvere, il lavaggio e la protezione dai parassiti; il soluzioni di confezionamento alimentare La panoramica mostra come queste configurazioni vengono generalmente raggruppate.
Non esiste una cifra generica utile. Lo spazio dipende dalla produttività, dalle dimensioni del sacco e dalla quantità di buffer desiderata, oltre agli spazi di servizio attorno a ciascuna macchina. Una linea compatta a singola busta con fine linea manuale può occupare poche decine di metri quadrati, mentre lo stesso prodotto con inscatolamento e pallettizzazione automatici può necessitarne più volte, principalmente per l'accumulo e l'organizzazione dei pallet.
La maggior parte dei layout prevede il rilevamento dei metalli dopo la sigillatura e prima o dopo il controllo peso, a seconda della stabilità della confezione e del meccanismo di scarto. Il fattore decisivo è solitamente la conferma dello scarto: l'unità che rifiuta per prima deve avere spazio per il suo contenitore e il suo sensore, e la seconda unità non deve riaccettare un pacco che la prima aveva già rifiutato.
Prenota spazio e capacità di servizio invece di acquistare immediatamente la seconda macchina. Una lunghezza extra nella zona di ispezione e imballaggio, una presa d'aria compressa di riserva e un'alimentazione elettrica aggiuntiva sono poco costose durante la costruzione e scomode in seguito.
La velocità della linea è ciò che la stazione più lenta può fare in condizioni ideali. Una buona resa è ciò che esce dalla linea come prodotto vendibile per turno, dopo fermate, scarti, cambi formato e pulizia. Le decisioni sul layout, in particolare la dimensione del buffer e la stanza di accesso, influiscono sul secondo numero molto più del primo.
La cosa più utile che puoi portare in una conversazione con un fornitore non è una lista dei desideri delle macchine: è un obiettivo di buona produzione misurato, l'elenco degli SKU per i prossimi tre anni e una planimetria con la griglia delle colonne e le riduzioni dei servizi contrassegnate. Con questi tre elementi, il layout di una linea di confezionamento automatica smette di essere un esercizio di disegno e diventa una decisione di produzione che sembra ancora sensata due anni dopo la messa in servizio.
Contattaci
+86-573-82788180
+86-15325730953
Hai bisogno di un'e-mail
info@mainfill.com
jiayingzhuge18@qq.com
Circa
Jiaxing K-Line Machinery Co., Ltd. è un produttore e fornitore di servizi di macchine per l'imballaggio automatico che serve i mercati nazionali di fascia alta e esteri.
Collegamenti
Prodotti
Ottieni un preventivo gratuito